"多加点更保险"是轴承维护里流传很广的错误经验。润滑脂不是越多越安全:填充过量会在轴承腔内形成搅拌阻力,滚动体每转一圈都要把多余的脂推开、搅动、剪切,阻力矩转化为热量,热量又让脂的稠度下降、皂纤维被剪切降解,继而连密封也被内压顶住。结果就是温度先升、电流略升、振动随之变大,而现场如果只看振动,很容易误判成轴承磨损或不对中,越查越偏。
正常的润滑状态是滚动体表面附着一层薄脂,滚道之间靠这层膜隔开,多余的脂被推到轴承腔两侧静止。填充率过高时,腔内空间被脂填满,滚动体要持续剪切脂体才能转动,阻力矩随转速平方增长。剪切产生的热量使基础油析出、皂基变软,脂的机械安定性下降;同时腔内压力升高,密封唇口受压变形,脂被挤入迷宫或直接溢出。整个过程是连锁的:阻力升高带来发热,发热改变脂的性能,性能改变又加剧搅拌与泄漏。
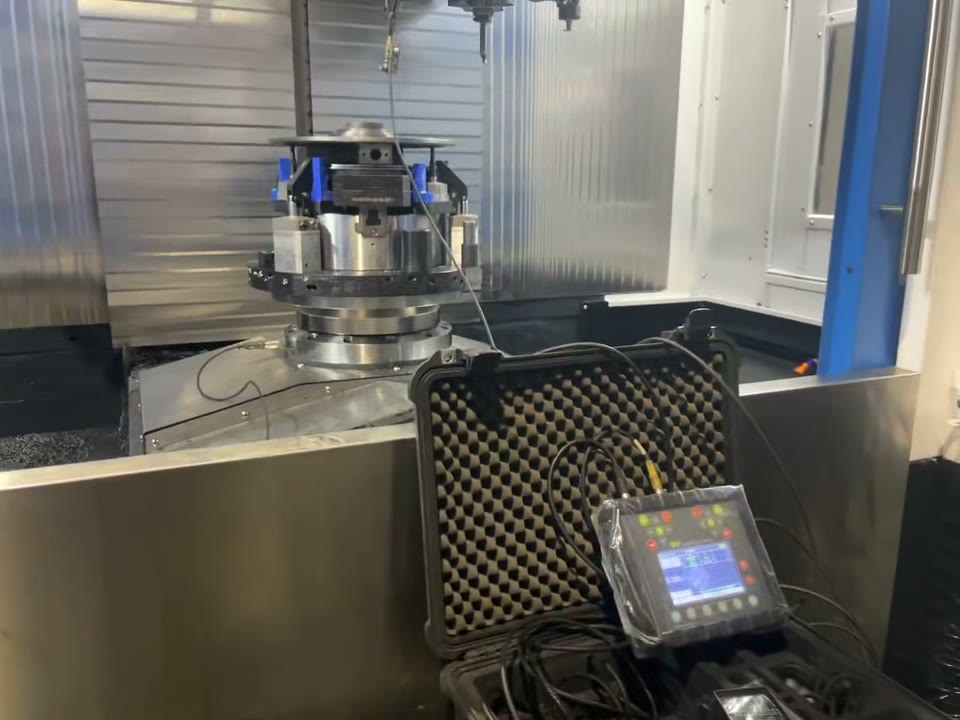
过量润滑的信号有明确的时间顺序,这一点是与磨损类故障的关键区别:
三条同时出现、且时间上与补脂动作对齐,基本可以判断为过量润滑,不需要拆机。
润滑不足与润滑过量在温度上都表现为升高,在振动上都有高频能量抬升,靠单次数据分不开。区别在于三处:一是时间轴,不足是长期运行后逐渐恶化、补脂后改善;过量是补脂后立刻出现、排脂后缓解;二是包络谱,不足会出现随机冲击且底噪抬得很高,过量主要是平滑的宽带噪声,冲击成分少;三是电流,过量时电流与温度同步上升,不足时电流变化不明显。把补脂记录调出来和设备数据对时间,往往比多做几次频谱更有效。
判断过量润滑不需要复杂试验,做一次前后对照就能定性。下表是现场常用的四组观察项,同工况、同测点、同一负载下比较:
| 观察项 | 补脂后短时(30 分钟内) | 补脂后中时(数小时至一天) | 判断倾向 |
|---|---|---|---|
| 轴承座温度 | 快速上升且不回落的 | 维持高位,缓慢下降 | 填充过量或排脂不畅 |
| 驱动电流 | 小幅同步上升 | 随温度回落而恢复 | 搅拌阻力增加 |
| 高频加速度 | 轻度抬升,无冲击串 | 随温度下降逐步回落 | 流体搅拌为主 |
| 1X 与噪声 | 1X 略升,噪声变闷 | 趋于平稳 | 无几何缺陷特征 |
若温度在高位持续不降、高频能量反而继续抬升,并开始出现固定周期的冲击,说明已经由搅拌发热发展到润滑失效或表面损伤阶段,应按缺陷处理,不能再等脂自己排出去。
补脂量和周期应当由轴承类型、转速、温度与污染条件共同决定,而不是统一按"每季度一枪"。可执行的做减法是:先按厂家给出的填充率算出一次性加注量,再按运行温度与转速折算补脂周期,然后在头两个周期内用温度与高频能量验证——若每次补脂后都出现明显温升且长时间不回落,说明单次量偏大;若周期未到高频能量已抬升,说明周期偏短或脂的牌号不匹配。用数据修正表格,比照抄经验值可靠。
润滑类问题的判断依赖连续数据,单次测量很难给出结论。需要把温度、电流与振动放到同一条时间轴上看时,可参考振动检测服务的测点与周期安排;轴承本体出现缺陷频率后的判别方法见轴承故障栏目,电机侧电流异常的排查思路见电机故障。

 课程培训
 扫码拨号