电机检修的目的是消除故障、恢复状态,但现场偶尔会遇到一种尴尬局面:检修后开机,振动值反而比检修前更高。这种情况多数不是"修坏了转子",而是装配与安装环节引入了新的激励——轴承装配偏差、软脚、对中超差、地脚紧固不均,任何一个都可能把振动顶上去。江苏振迪检测在处理这类问题时,遵循一个原则:先把测量条件统一,再按机械安装、电磁、结构的顺序逐项排查。
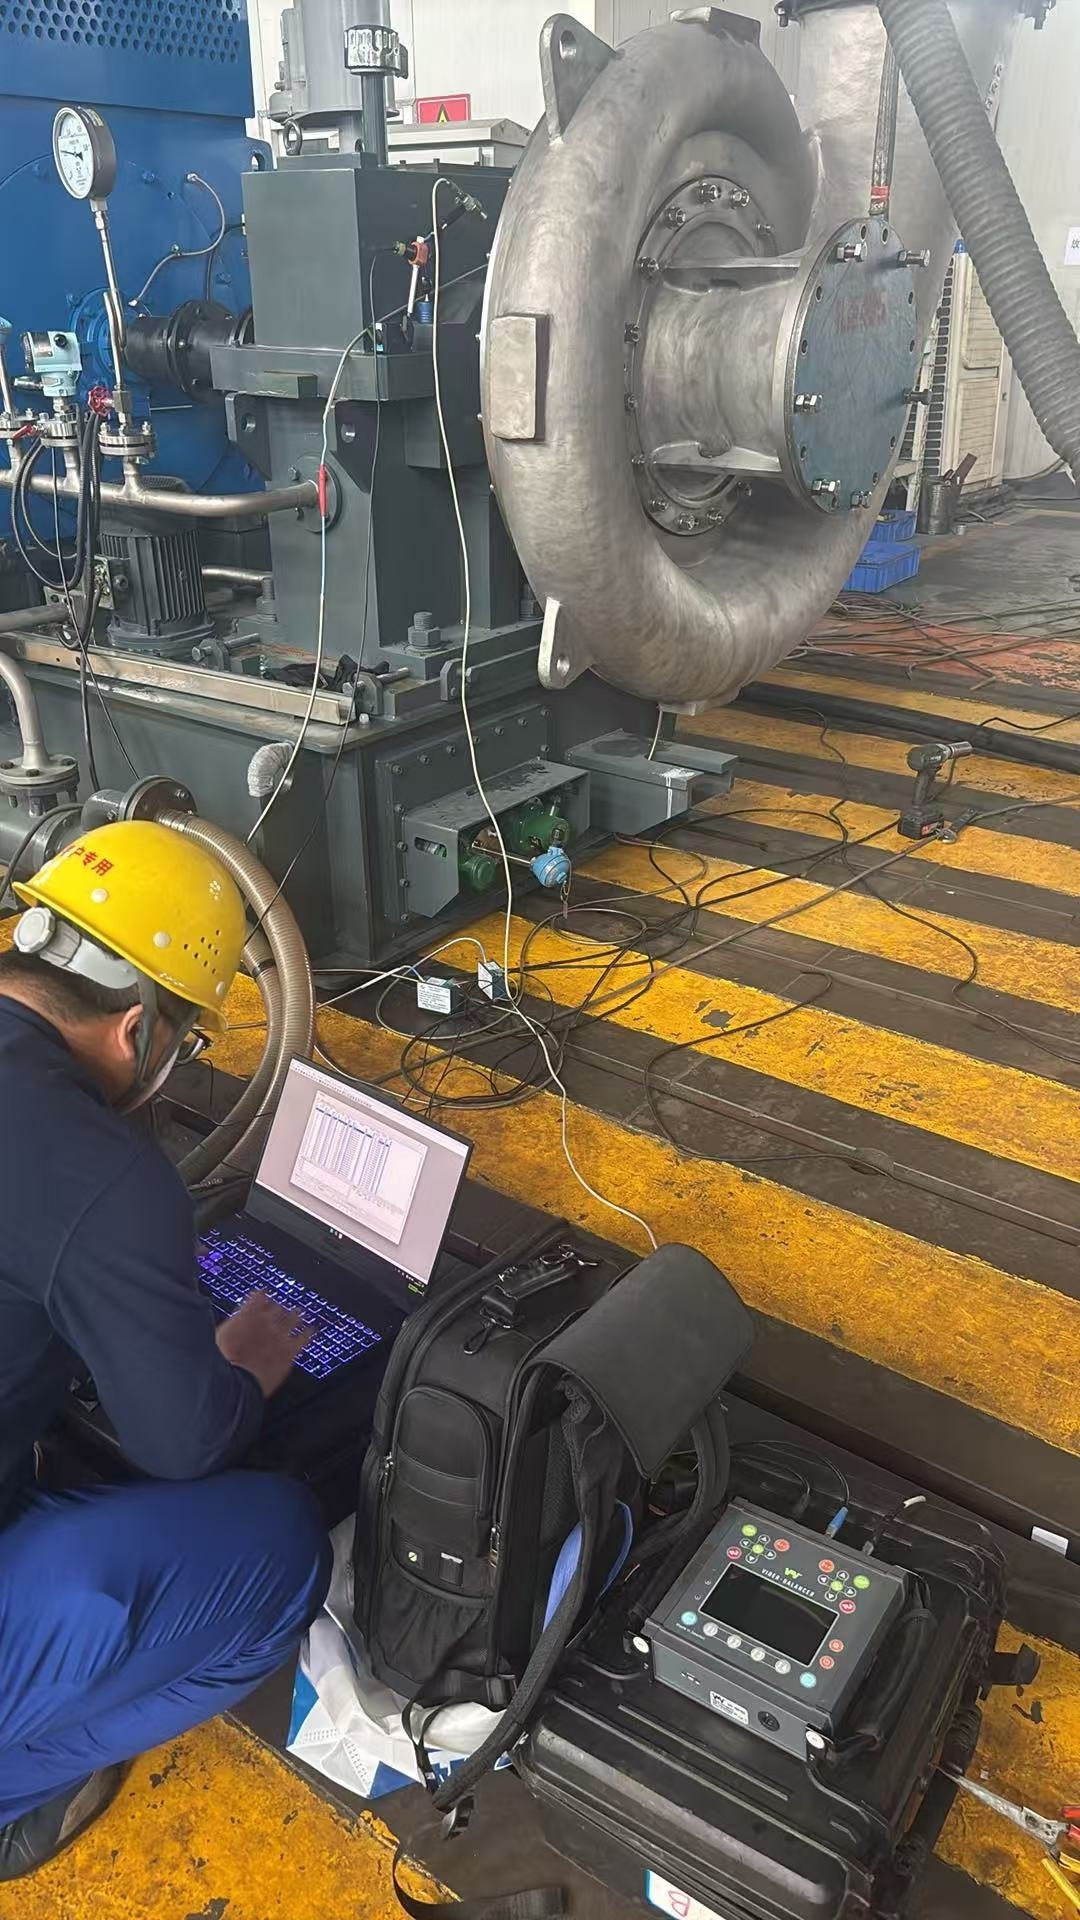
检修前后的振动数据必须在相同工况、相同测点、相同仪器设置下才有可比性。转速、负载不同,或者测点位置挪动、传感器磁座吸附方向变化,都会造成"看起来变大了"的假象。先核对运行频率与负载状态,再在同一测点复测一轮,把假差异排除掉,剩下的问题才是真异常。
检修中重新紧固或更换垫片后,机脚与基础之间容易出现间隙,即软脚。判断方法很直接:按对角顺序松、紧地脚螺栓,观察振动幅值变化,哪个方向变化最大,问题就在哪个脚;也可以用塞尺检查各脚间隙。软脚会让轴承座受力变形,典型表现是 1 倍频和 2 倍频同时升高,且紧固后立刻改善。地脚螺栓预紧力矩不均匀同样会引起类似现象,应按标准力矩对称复紧。
联轴器对中在检修回装时最容易被"凭手感"处理。径向和轴向偏差超标会直接抬高 2 倍频分量,并伴随明显的轴向振动,应使用激光对中仪复核,把偏差控制在制造商允许范围内。轴承安装方面要检查三件事:游隙或预紧量是否符合要求、是否因敲击或加热不均造成安装损伤、轴承与轴肩是否压紧到位。装配不当的轴承往往在包络谱上很快出现特征频率成分,属于"新伤",与检修前的旧缺陷谱型明显不同。
确认机械安装无误后,再检查转子与风扇清洁度——检修后残留的焊渣、漆块或漏装的平衡块都会改变转子平衡状态,表现为 1 倍频幅值明显上升、相位稳定。若 1 倍频异常但机械安装复验合格,可进一步做断电滑行测试区分电磁因素,如气隙不均、绕组松动等检修引入的电气问题。基础与管道应力在回装后发生变化时,还可能激发结构共振,需要单独评估。
江苏振迪检测建议:电机检修回装后先做一次"验收测量",在统一工况下记录各测点振动数据并与检修前基线对比,发现异常按测量条件—软脚地脚—对中—轴承装配—转子平衡—电磁因素的顺序排查,绝大多数检修后振动升高问题都能在这一流程内定位。对于关键机组,建议建立检修前后振动对比档案,把问题拦截在试车阶段。
如需电机振动检测、检修验收测量与现场动平衡服务,欢迎联系江苏振迪检测。

 课程培训


 扫码拨号